ইন্ডাকশন মোটর কাজের নীতি: স্লিপ, টর্ক এবং মূল নকশা ব্যাখ্যা করা হয়েছে
একজন রক্ষণাবেক্ষণ ইঞ্জিনিয়ার একটি 55 কিলোওয়াট, 4-পোল মোটর নেমপ্লেট 50 Hz এ 1470 r/min দেখাচ্ছে। একজন প্রকিউরমেন্ট ইঞ্জিনিয়ার, ইতিমধ্যে, একই দায়িত্বের জন্য IE3 এবং IE4 দক্ষতার উদ্ধৃতি তুলনা করে। উভয়ই একই শারীরিক গল্পের দিকে তাকাচ্ছে: একটি ইন্ডাকশন মোটর শুধুমাত্র টর্ক তৈরি করে কারণ রটার সবসময় স্টেটরের ঘূর্ণায়মান চৌম্বক ক্ষেত্রের কিছুটা পিছনে থাকে। এই অন্তর্নির্মিত পার্থক্য, যাকে স্লিপ বলা হয়, এটি একটি ডিজাইনের ত্রুটি নয় - এটি একটি ইন্ডাকশন মোটরের কাজের নীতি।
মূল উপসংহার: একটি ইন্ডাকশন মোটর ইলেক্ট্রোম্যাগনেটিক ইন্ডাকশন দ্বারা কাজ করে। তিন-ফেজ স্টেটর উইন্ডিংগুলি একটি ঘূর্ণায়মান চৌম্বক ক্ষেত্র তৈরি করে; যে ক্ষেত্রটি রটার কন্ডাক্টরগুলিতে বিদ্যুৎ প্ররোচিত করে; কারেন্ট তার নিজস্ব চৌম্বক ক্ষেত্র তৈরি করে এবং লেনজের নিয়ম অনুসরণ করে, রটারটিকে ক্ষেত্রের পিছনে টেনে নিয়ে যাওয়া হয়। যেহেতু ইন্ডাকশনের জন্য আপেক্ষিক গতির প্রয়োজন হয়, রটার কখনই ক্ষেত্রটি ধরতে পারে না — এবং এই অবিচলিত স্লিপটি টর্ককে ধরে রাখে।
এই নীতির সমস্ত কিছু নিচের দিকে — কার্যক্ষমতা, মূল ক্ষতি, অপারেটিং তাপমাত্রা, গতি নিয়ন্ত্রণ — সেই চৌম্বক ক্ষেত্র কীভাবে স্টেটর এবং রটার কোরের সাথে ইন্টারঅ্যাক্ট করে তা খুঁজে বের করে। মিথস্ক্রিয়া বোঝা ইঞ্জিনিয়ারদের আরও আত্মবিশ্বাসের সাথে মোটর এবং তাদের মূল উপাদানগুলি নির্দিষ্ট করতে সহায়তা করে।
একটি ইন্ডাকশন মোটরের কাজের নীতি, ধাপে ধাপে
থ্রি-ফেজ ইন্ডাকশন মোটরগুলি শিল্প ড্রাইভগুলিতে আধিপত্য বিস্তার করে কারণ তারা স্ব-শুরু এবং যান্ত্রিকভাবে সহজ। যখন সুষম তিন-ফেজ স্রোত স্টেটর উইন্ডিংগুলির মধ্য দিয়ে প্রবাহিত হয়, তখন প্রতিটি ফেজ একটি স্পন্দিত ক্ষেত্র তৈরি করে; একসাথে তারা একটি একক চৌম্বক ক্ষেত্র তৈরি করে যা সিঙ্ক্রোনাস গতিতে বায়ু ফাঁকের চারপাশে ঘোরে:
50 Hz এ একটি 4-মেরু মেশিনের তাই 1500 r/মিনিট এর সমলয় গতি আছে; 60 Hz এ একই মেশিনে 1800 r/মিনিট আছে। চারটি প্রভাব তারপর সেই ঘূর্ণায়মান ক্ষেত্রটিকে শ্যাফ্ট টর্কে রূপান্তর করে।
সিঙ্ক্রোনাস গতি
সরবরাহ ফ্রিকোয়েন্সি এবং মেরু গণনা দ্বারা স্থির, লোড দ্বারা নয়। ক্ষেত্রটি সর্বদা Ns এ ঘোরে; রটার করে না।
ট্রান্সফরমার কর্ম
রটার কার্যকরভাবে একটি শর্ট সার্কিট সেকেন্ডারি উইন্ডিং। একটি ট্রান্সফরমারের মতোই এটিতে কারেন্ট প্রবর্তিত হয়, তবে একটি ঘূর্ণায়মান বায়ু-ব্যবধান ক্ষেত্রের ভিতরে।
লেঞ্জের আইন
প্ররোচিত রটার কারেন্ট এটি তৈরি করা পরিবর্তনের বিরোধিতা করে। যান্ত্রিক ফলাফল হল একটি ঘূর্ণন সঁচারক বল ঘূর্ণমান ক্ষেত্রের দিকে রটারকে টানছে।
স্লিপ
s = (Ns - N) / Ns হিসাবে সংজ্ঞায়িত। ফুল-লোড স্লিপ সাধারণত 1% থেকে ৮% হয়; লোডের অধীনে উচ্চ স্লিপ মানে উচ্চ রটার প্রতিরোধ বা একটি ওভারলোড মেশিন।
খাঁচার নকশায় কোন ব্রাশ, স্লিপ রিং বা স্থায়ী চুম্বকের প্রয়োজন নেই। এই সরলতা রটারের জড়তা কমায় এবং ব্রাশের পরিধান দূর করে — দুইটি কারণ ধ্রুব-গতির পাম্প, ফ্যান, কম্প্রেসার এবং কনভেয়রগুলির জন্য ইন্ডাকশন মোটর ডিফল্ট থাকে।
নির্মাণ: যেখানে নীতিটি হার্ডওয়্যার হয়ে ওঠে
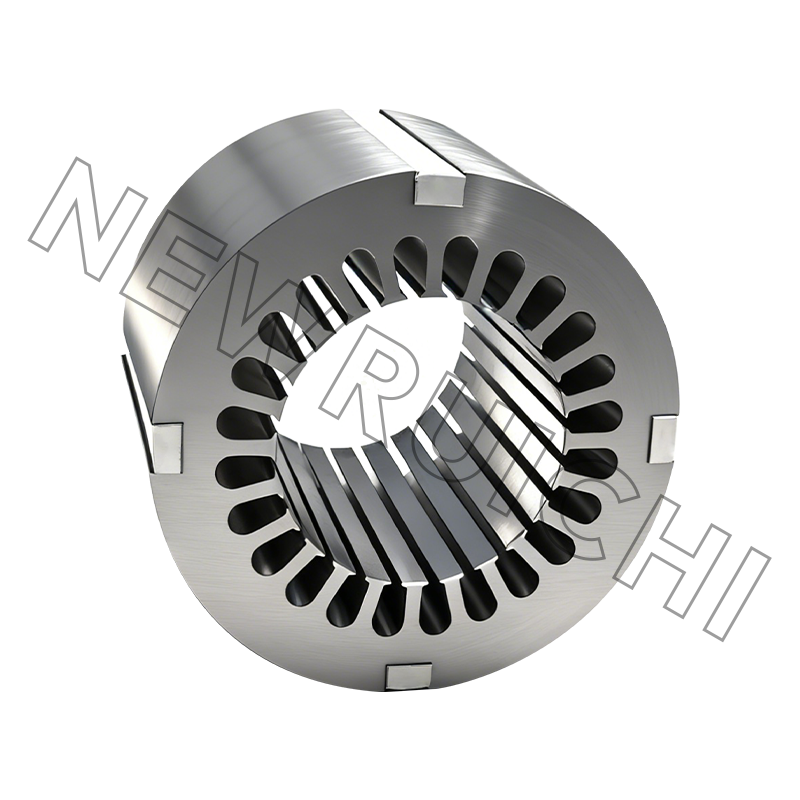
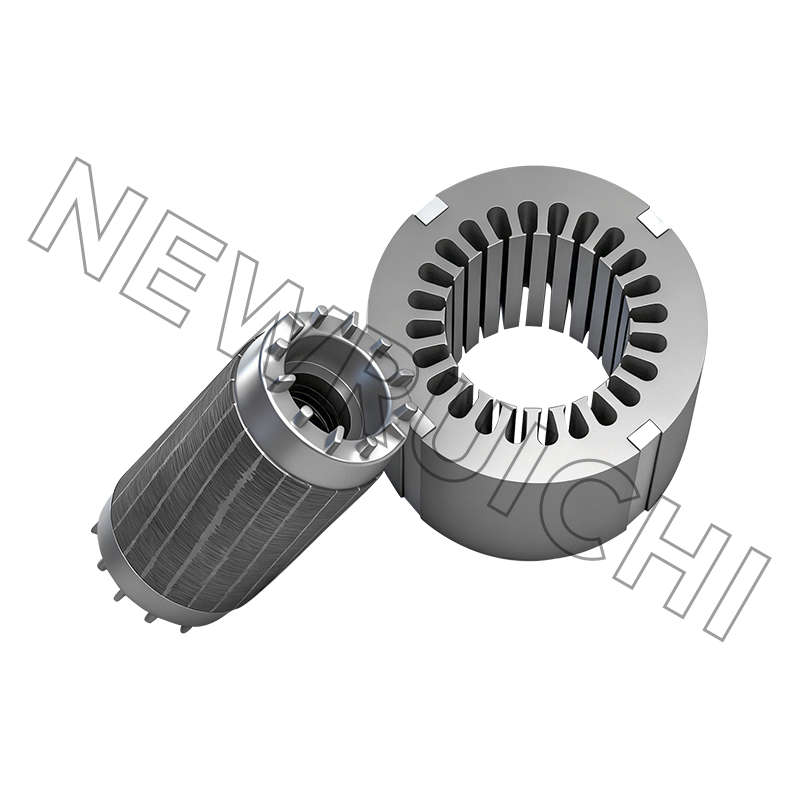
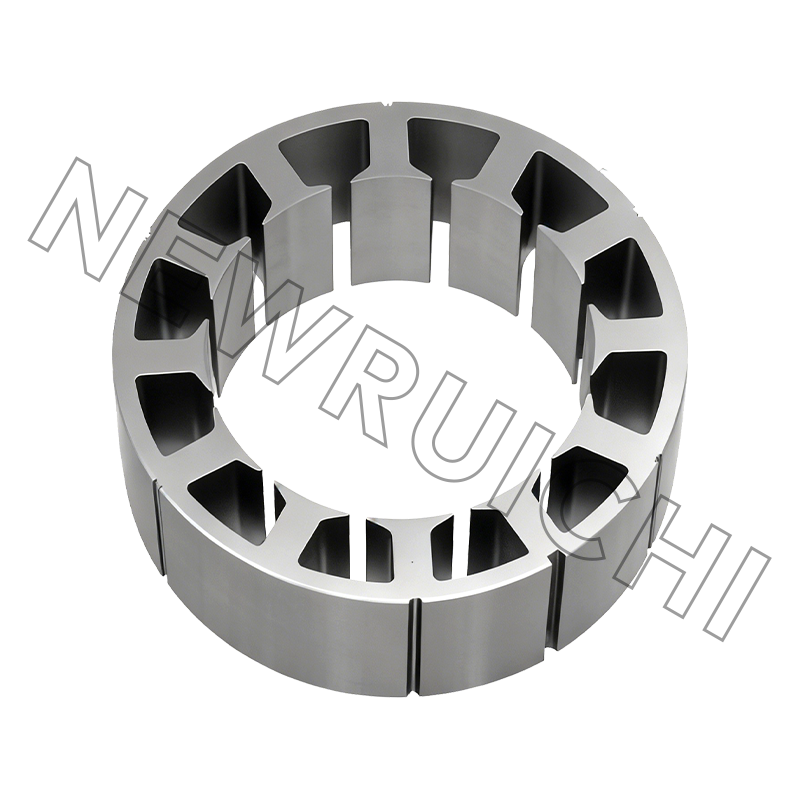
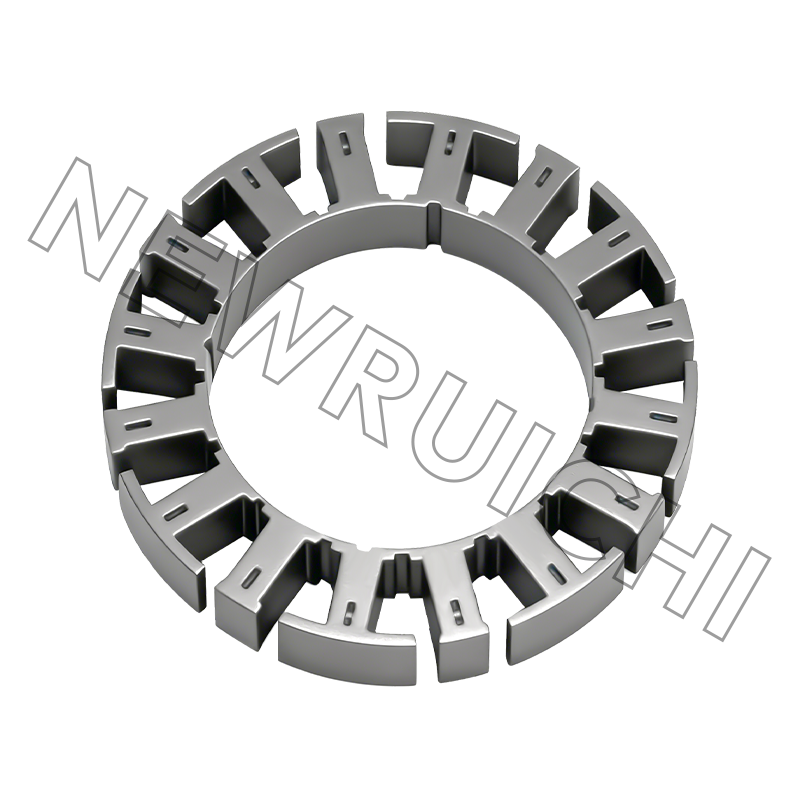
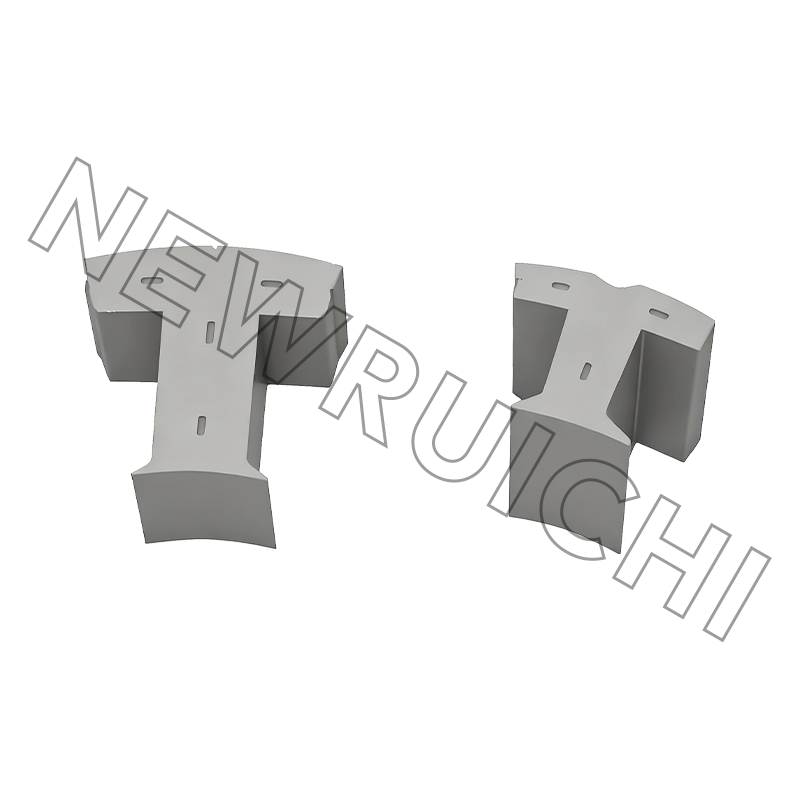
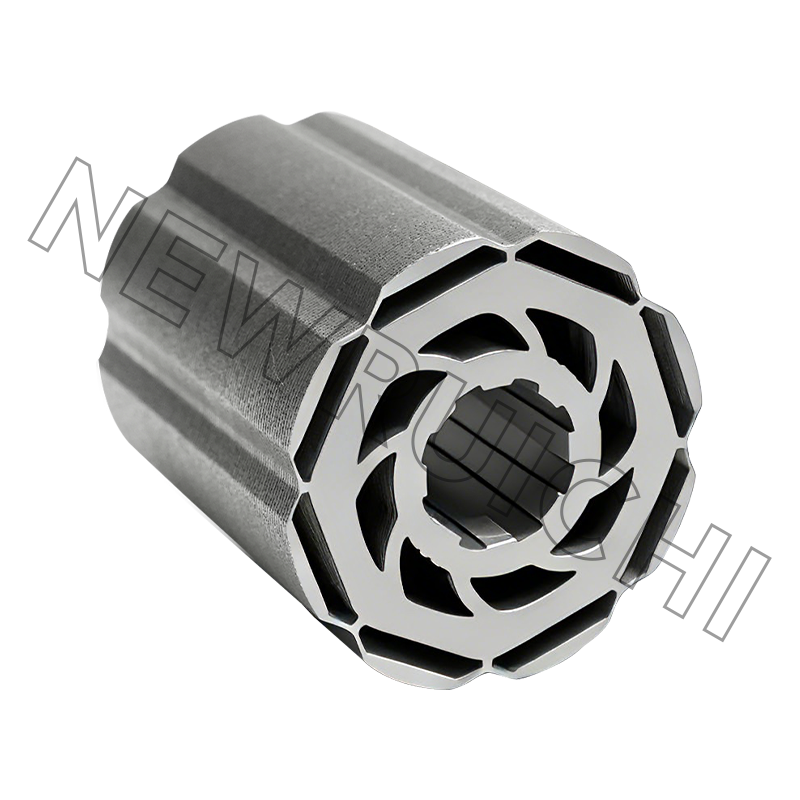
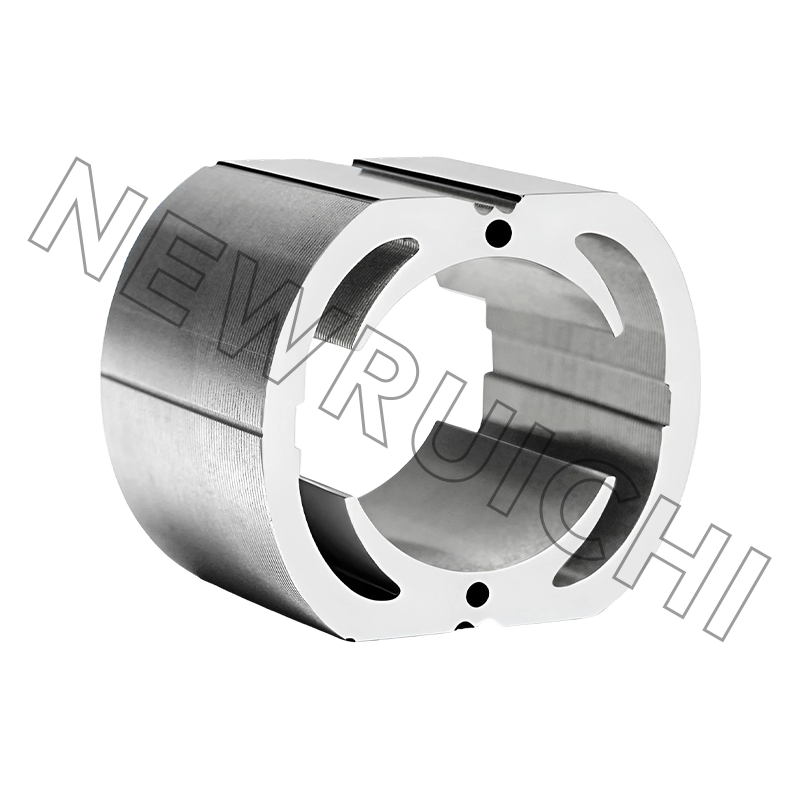
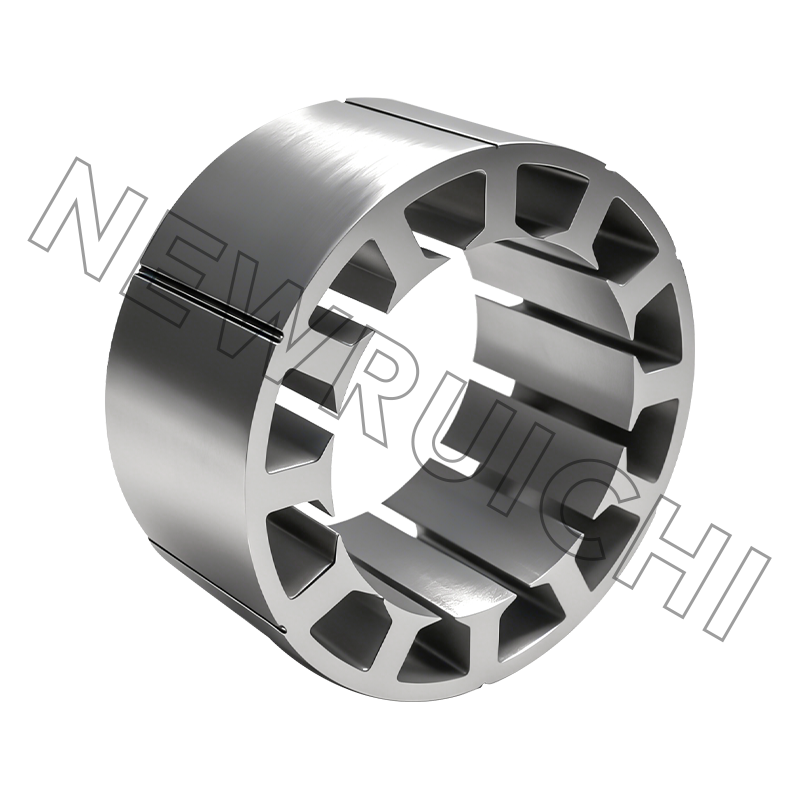
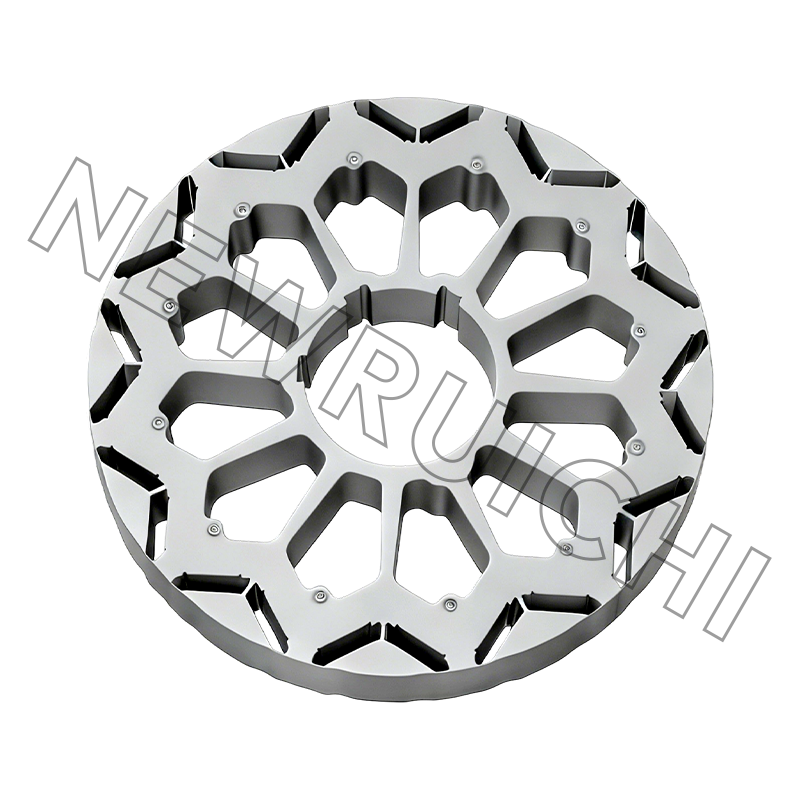
স্টেটর কোর হল পাতলা সিলিকন স্টিলের ল্যামিনেশনের স্লট সহ তিন-ফেজ উইন্ডিংগুলির জন্য স্লট। কাঠবিড়ালি-খাঁচা মেশিনের রটারটি একই রকম ল্যামিনেশন স্ট্যাক ব্যবহার করে, অ্যালুমিনিয়াম বা তামার বারগুলি স্লটে নিক্ষেপ করা হয় এবং শেষ রিংগুলির দ্বারা শর্ট সার্কিট করা হয়। একটি ক্ষত-রটার মেশিন এর পরিবর্তে স্লিপ রিংগুলির জন্য বাইরে আনা উইন্ডিংগুলি বহন করে, যা বাহ্যিক প্রতিরোধকে ঘূর্ণন সঁচারক বলকে আকৃতি দিতে দেয়।
ল্যামিনেশন গ্রেড এবং বেধ আয়রন-লস বেসলাইন সেট করে। লাইন-ফ্রিকোয়েন্সি মোটর সাধারণত 0.35 মিমি বা 0.50 মিমি অ-ওরিয়েন্টেড সিলিকন ইস্পাত ব্যবহার করে; পাতলা শীট এডি স্রোত কমিয়ে দেয় কারণ প্রতিটি স্তরে একটি ছোট গৌণ লুপ থাকে। শীটগুলির মধ্যে একটি অন্তরক আবরণ ইন্টারলামিনার কারেন্টকে ব্লক করে এবং পাঞ্চিং থেকে বুর উচ্চতা নিয়ন্ত্রণ করা হয় কারণ burrs স্তরগুলির মধ্যে পরিবাহী সেতু তৈরি করে। এদিকে, বায়ুর ব্যবধান যতটা ছোট রাখা হয় যান্ত্রিক সহনশীলতা অনুমতি দেয় — চুম্বকীয় কারেন্ট দ্রুত বৃদ্ধি পায় যখন ফাঁক বাড়তে থাকে।
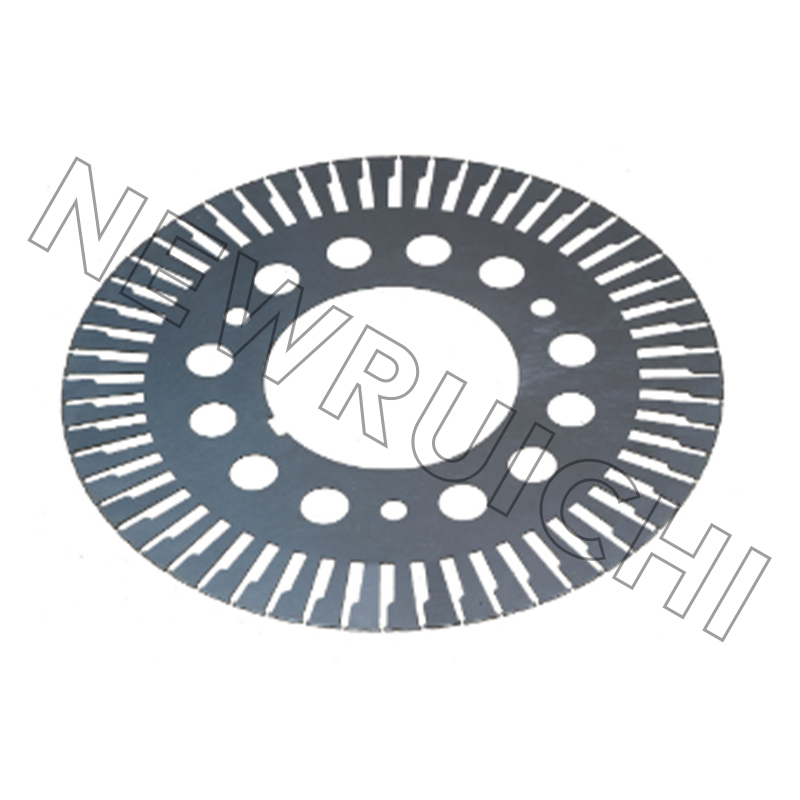 দক্ষ কোর উত্পাদনের জন্য এসি মোটর স্টেটর এবং রটার ল্যামিনেশন এই নির্ভুলতা-স্ট্যাম্পযুক্ত অ-ওরিয়েন্টেড সিলিকন ইস্পাত ল্যামিনেশনগুলি লোহার ক্ষতি কমাতে burr উচ্চতা এবং বেধ নিয়ন্ত্রণ করে, শিল্প, HVAC, এবং শক্তি অ্যাপ্লিকেশনগুলিতে স্থিতিশীল মোটর অপারেশনকে সমর্থন করে। পণ্য দেখুন →
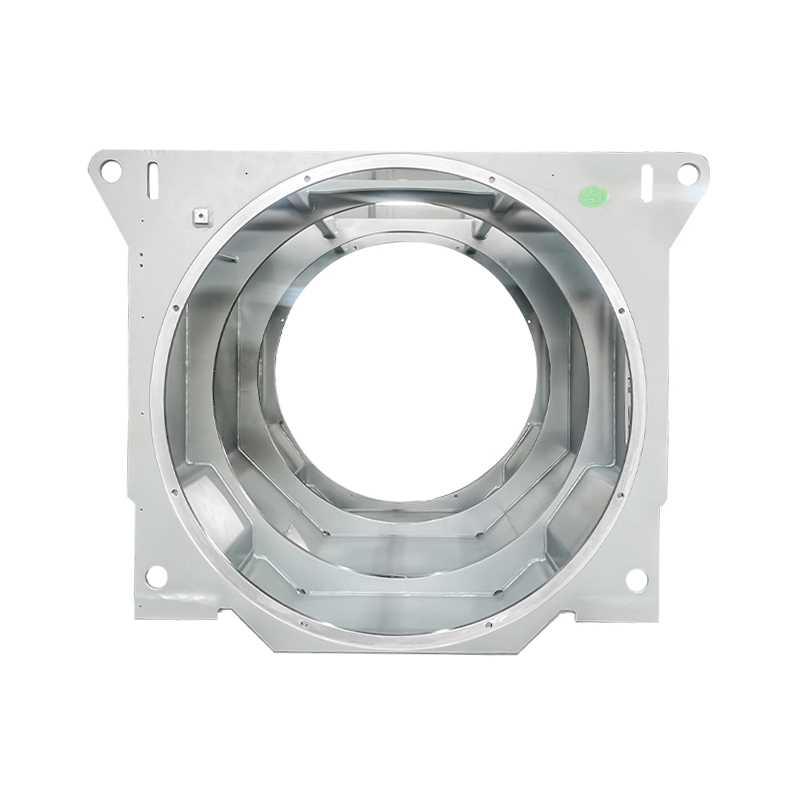
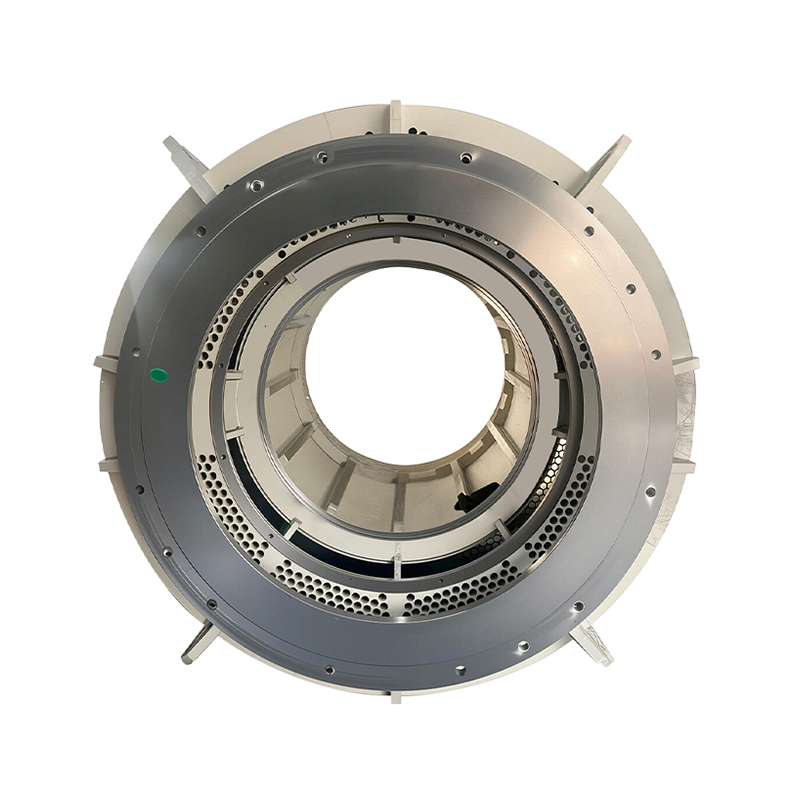
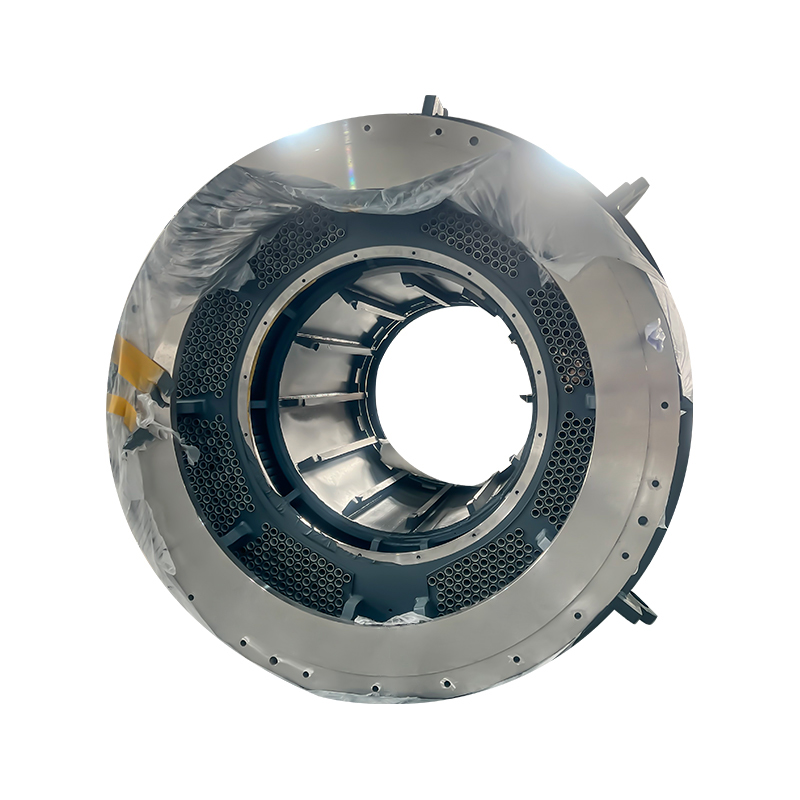
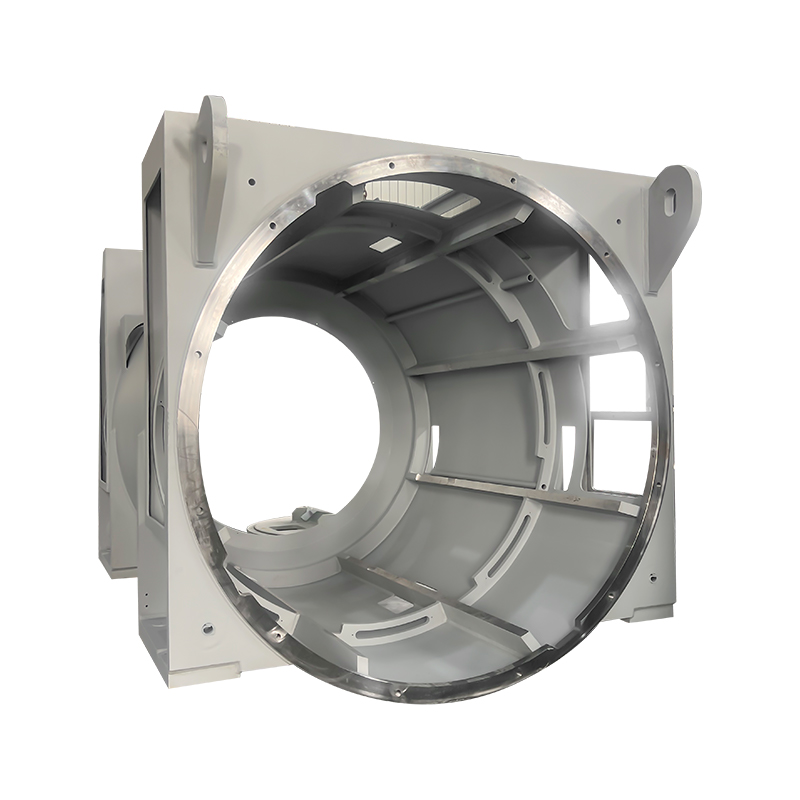
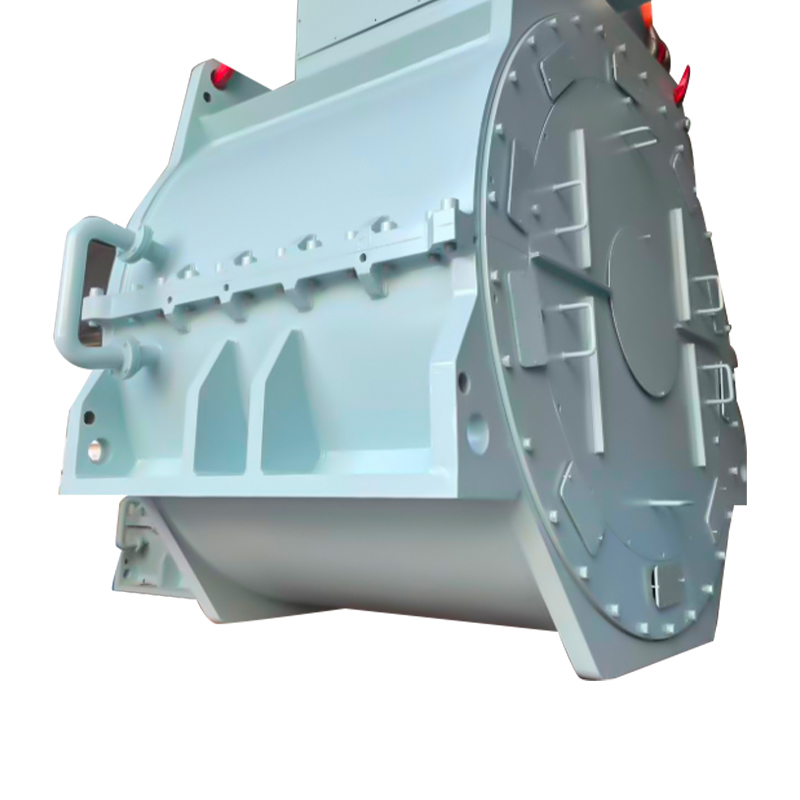
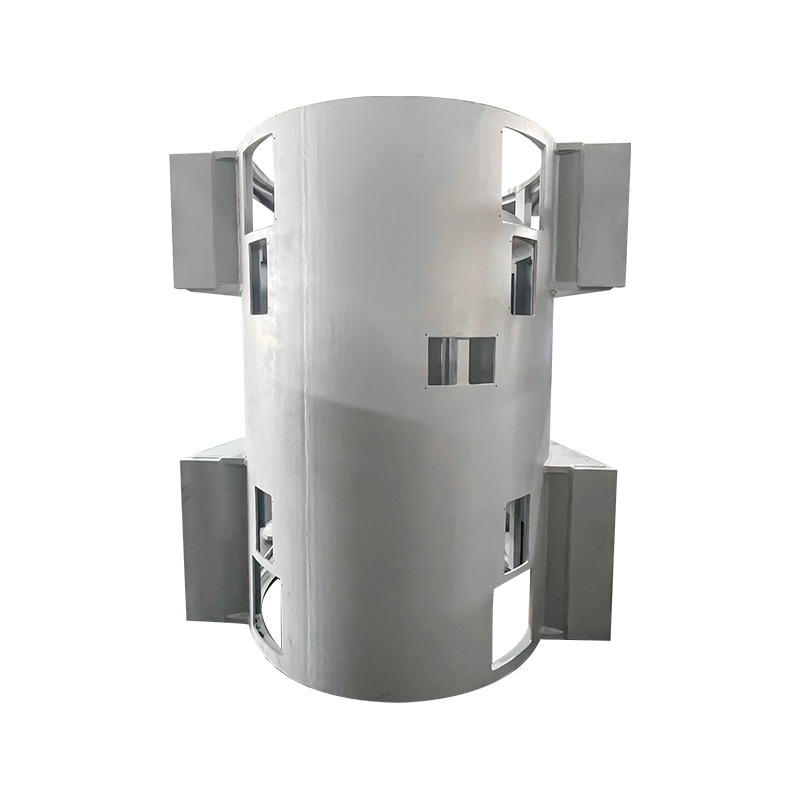
দুটি অংশ কীভাবে ইন্টারঅ্যাক্ট করে তা ঘনিষ্ঠভাবে দেখার জন্য, আমাদের আগের আলোচনা দেখুন একটি স্টেটর এবং রটার একটি বৈদ্যুতিক মোটরে কিভাবে কাজ করে . ফ্রেম, শেষ ঢাল, বিয়ারিং এবং কুলিং ফ্যান মেশিনটি সম্পূর্ণ করে; বায়ু, সামুদ্রিক এবং উচ্চ-ভোল্টেজ মোটরগুলির জন্য ব্যবহৃত ঢালাইয়ের বক্স-টাইপ ফ্রেমে, হাউজিংকে কম্পন এবং শীতলতাও পরিচালনা করতে হয়।
সিঙ্ক্রোনাস গতি, স্লিপ এবং সংখ্যায় টর্ক
স্লিপ একটি রেটিং প্যারামিটার এবং একটি ডায়াগনস্টিক সংকেত উভয় হিসাবে কাজ করে। যদি একটি মোটর সম্পূর্ণ লোডে ধীর গতিতে চলার সময় নেমপ্লেটের চেয়ে বেশি কারেন্ট আঁকে, তবে স্বাভাবিক সন্দেহভাজনরা সরবরাহ ভোল্টেজ হ্রাস করে, রটারের প্রতিরোধ ক্ষমতা বৃদ্ধি করে বা একটি ওভারলোডেড শ্যাফ্ট।
ডাইরেক্ট-অন-লাইন স্টার্টের সময়, স্লিপ 1 এর সমান হয় এবং রটারটি ক্ষণিকের জন্য লাইন ফ্রিকোয়েন্সিতে থাকে, যে কারণে স্টার্টিং কারেন্ট রেট করা কারেন্টের পাঁচ থেকে আট গুণে পৌঁছায়। পরিবর্তনশীল ফ্রিকোয়েন্সি ড্রাইভের গতি নিয়ন্ত্রণ করে সাপ্লাই ফ্রিকোয়েন্সি এবং ভোল্টেজ একসাথে পরিবর্তন করে, এর ডিজাইন পয়েন্টের কাছে কোর ফ্লাক্স ধরে রাখে এবং স্লিপকে এর উদ্দেশ্য জানালার ভিতরে রাখে। কারণ ক্ষেত্রটি স্থাপন করতে মেশিনটি সর্বদা চুম্বকীয় কারেন্ট আঁকে, পাওয়ার ফ্যাক্টর 1 এর নিচে; একটি বৃহত্তর বায়ু ব্যবধান বা একটি নিম্ন-মানের কোর চৌম্বকীয় কারেন্ট বাড়ায় এবং এটি আরও খারাপ করে।
দক্ষতা: ইনপুট পাওয়ার আসলে কোথায় যায়
একটি সু-নির্মিত লো-ভোল্টেজ ইন্ডাকশন মোটর মোটামুটি 90% থেকে 96% ইনপুট পাওয়ারকে শ্যাফ্ট পাওয়ারে রূপান্তর করে, রেটিং, পোল কাউন্ট এবং দক্ষতা শ্রেণির উপর নির্ভর করে। বাকি লোকসান কয়েক জায়গায় কেন্দ্রীভূত হয়।
আয়রন লস হল দ্বিতীয় বৃহত্তম ব্লক, এবং এটি মূল উপাদান এবং মূল উত্পাদনের সাথে সবচেয়ে সরাসরি আবদ্ধ। উচ্চ-গ্রেডের নন-ওরিয়েন্টেড সিলিকন ইস্পাত, নিয়ন্ত্রিত বুর উচ্চতা সহ পরিষ্কার পাঞ্চিং, সামঞ্জস্যপূর্ণ স্ট্যাকিং চাপ এবং একটি টেকসই ইন্টারলামিনার আবরণ সবই চুম্বকীয় কারেন্ট এবং মূল তাপমাত্রা হ্রাস করে। যে মোটরগুলি প্রতি বছর 6000 ঘন্টারও বেশি চলে, তাদের ক্ষেত্রে 1% দক্ষতা বৃদ্ধি কোরটির জন্য অনেক গুণ বেশি অর্থ প্রদান করতে পারে — যে কারণে অনেক মোটর নির্মাতারা এখন কাঁচা স্ট্যাম্পিংয়ের পরিবর্তে সমাপ্ত মোটর কোর অ্যাসেম্বলিগুলি নির্দিষ্ট করে৷ একটি মূল সরবরাহকারীর অডিট করার সময়, এটি সম্পূর্ণ প্রক্রিয়া চেইন বুঝতে অর্থ প্রদান করে; আমাদের উত্পাদন ওভারভিউ দেখায় কিভাবে উপাদান, স্ট্যাম্পিং এবং স্ট্যাকিং অনুশীলনে একসাথে কাজ করে।
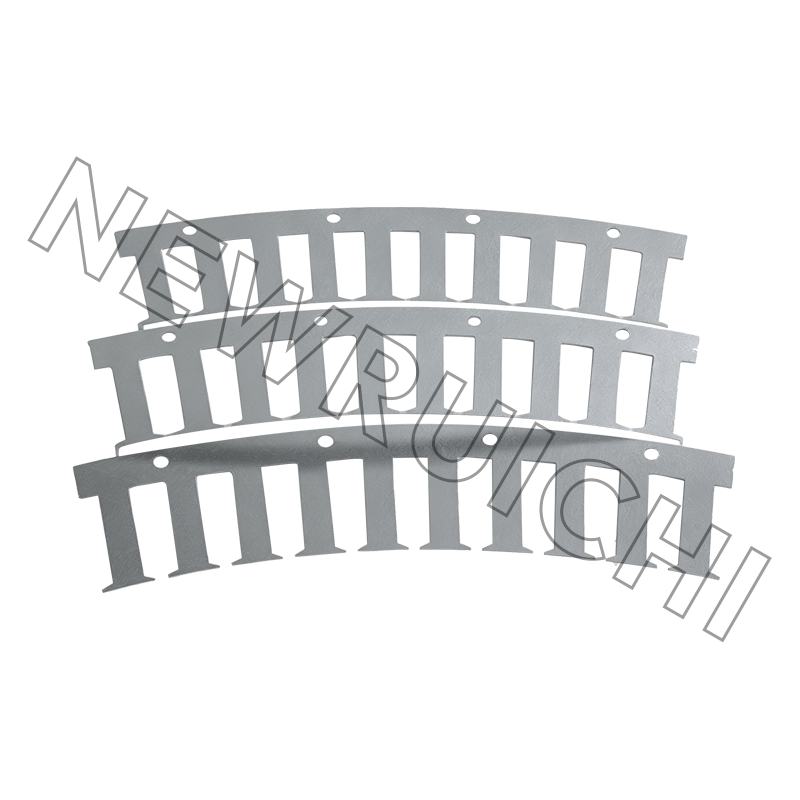 সমাপ্ত এসি মোটর স্টেটর এবং রটার কোর সমাবেশ প্রি-স্ট্যাকড এবং বন্ডেড কোর অ্যাসেম্বলিগুলি ম্যাগনেটাইজিং কারেন্ট এবং মূল তাপমাত্রা হ্রাস করে, মোটর নির্মাতাদের দক্ষতা অর্জন করতে এবং পাম্প এবং কম্প্রেসারের মতো উচ্চ-রান-ঘন্টা অ্যাপ্লিকেশনগুলিতে ক্ষতি কমাতে সহায়তা করে। পণ্য দেখুন →
যেখানে ইন্ডাকশন মোটর লোড বহন করে
বৈদ্যুতিক মোটর সিস্টেমগুলি বিশ্বব্যাপী শিল্প বিদ্যুতের প্রায় 45% ব্যবহার করে এবং ইন্ডাকশন মেশিনগুলি সেই ইনস্টল বেসের বৃহত্তম অংশ তৈরি করে। অ্যাপ্লিকেশন বিভাজন অসম, এবং প্রতিটি সেক্টর একই কাজের নীতিতে একটি ভিন্ন ওজন রাখে।
- পাম্প এবং ফ্যান - 30%
- কম্প্রেসার এবং HVAC - 25%
- পরিবাহক এবং উপাদান হ্যান্ডলিং - 18%
- মেশিন টুলস — 12%
- অন্যান্য (সামুদ্রিক, বায়ু, ট্র্যাকশন) - 15%
প্যাটার্নটি বায়ু, সামুদ্রিক এবং উচ্চ-ভোল্টেজ শিল্প মেশিন জুড়ে পুনরাবৃত্তি হয়: ইলেক্ট্রোম্যাগনেটিক কোর দক্ষতা সেট করে, যখন ফ্রেম পরিবেশকে পরিচালনা করে। ইন্টিগ্রেটেড কুলিং ডাক্ট সহ ঢালাই করা বক্স-টাইপ ফ্রেমগুলি বড় জেনারেটরে যান্ত্রিক লোড পরিচালনা করে; একই মেশিনে এটি একটি ন্যাসেলে, একটি পাম্প রুম বা একটি জাহাজের হুলে বসে কিনা তার উপর নির্ভর করে খুব আলাদা আবাসন থাকতে পারে।
একটি সোর্সিং সিকোয়েন্স যা জীবনচক্র খরচ রক্ষা করে
সম্পূর্ণ মোটর কেনার প্রকৌশলীদের জন্য, বা ইন-হাউস মোটর উত্পাদনের জন্য কোর কেনার জন্য, একটি কাঠামোগত ক্রম একটি অস্পষ্ট স্পেসিফিকেশনকে একটি নিরীক্ষণযোগ্য সিদ্ধান্তে পরিণত করে।
অপারেটিং প্রোফাইল সংজ্ঞায়িত করুন। গতি, ঘূর্ণন সঁচারক বল, শুল্ক চক্র, পরিবেষ্টিত তাপমাত্রা এবং উচ্চতা কোনো উপাদান নির্বাচন করার আগে প্রকৃত প্রয়োজনীয়তা সেট করে।
দক্ষতা শ্রেণী এবং ঘের লক. IE3 বা IE4, IP রেটিং এবং কুলিং পদ্ধতি একসাথে ক্ষতির বাজেট ঠিক করে যা মূলকে অবশ্যই সন্তুষ্ট করতে হবে।
উপাদান এবং মূল প্রক্রিয়া ম্যাচ. সিলিকন স্টিলের গ্রেড, ল্যামিনেশন বেধ, আবরণের ধরন এবং যোগদানের পদ্ধতি — আঠালো বন্ধন, ইন্টারলকিং, বা লেজার/টিআইজি ওয়েল্ডিং — আলাদাভাবে নয়, একসাথে বেছে নেওয়া হয়।
প্রোটোটাইপ দিয়ে যাচাই করুন। সম্পূর্ণ উত্পাদন অনুমোদন করার আগে নমুনা কোরে চুম্বকীয় কারেন্ট, লোহার ক্ষতি এবং শব্দ পরিমাপ করুন।
সরবরাহকারীর যোগ্যতা অর্জন করুন। ভলিউম অর্ডার কমিট করার আগে গুণমান সিস্টেম, প্রক্রিয়া নিয়ন্ত্রণ এবং বিতরণ কর্মক্ষমতা পর্যালোচনা করুন।
বস্তুগত পদক্ষেপ হল যেখানে জীবনের অধিকাংশ ক্ষতির মূল্য নির্ধারণ করা হয়; একটি উচ্চ-গ্রেড নন-ওরিয়েন্টেড সিলিকন ইস্পাত নির্বাচন প্রতিটি অপারেটিং ঘন্টায় কম লোহার ক্ষতির মাধ্যমে ফেরত দেয়।
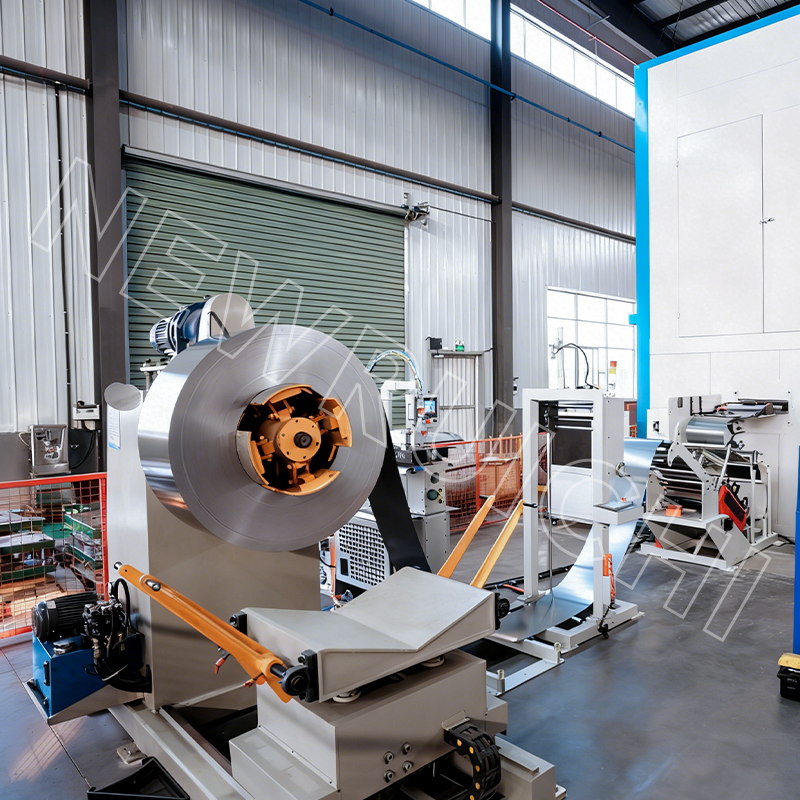 উচ্চ-গ্রেড অ-শস্য-ওরিয়েন্টেড সিলিকন ইস্পাত কয়েল এই কম কোর-লস এনজিও ইস্পাত মোটর দক্ষতা উন্নত করে এবং ক্রমাগত স্ট্যাম্পিং লাইনের জন্য কাস্টমাইজড প্রস্থ এবং পৃষ্ঠের চিকিত্সা এবং ইলেক্ট্রোম্যাগনেটিক অ্যাপ্লিকেশনের চাহিদা কম করে। পণ্য দেখুন →
ক্রয়ের আদেশ লেখার আগে নয় বরং ক্রয়ের আগে কার্যকারিতা, খরচ এবং ডেলিভারির ঝুঁকি স্পষ্ট করা।
রক্ষণাবেক্ষণ এবং সম্মতি
ইন্ডাকশন মোটর শক্তিশালী, কিন্তু তারা একটি সুশৃঙ্খল রক্ষণাবেক্ষণের রুটিনকে পুরস্কৃত করে। তিনটি সংকেত যেগুলি প্রাথমিকভাবে বিকাশকারী ত্রুটিগুলি ধরতে পারে তা হল তাপমাত্রা, কম্পন এবং ভারবহন অবস্থা।
- বায়ুচলাচল পথ পরিষ্কার রাখুন; অবরুদ্ধ শীতল বায়ুর তাপমাত্রা বাড়ায় এবং নিরোধক বার্ধক্যকে ত্বরান্বিত করে।
- সরবরাহ ভোল্টেজের ভারসাম্য পরীক্ষা করুন; এমনকি ভারসাম্যহীনতার কয়েক শতাংশ ক্ষতি এবং গরম বাড়ায়।
- ট্রেন্ড ইনসুলেশন প্রতিরোধের এবং অ্যালার্মের প্রতিক্রিয়ার পরিবর্তে কম্পন।
- VFD-ফেড মোটরগুলির জন্য, নিরোধক সিস্টেমটি বৈদ্যুতিন সংকেতের মেরু বদল-রেট করা নিশ্চিত করুন৷
দক্ষতা নিয়ন্ত্রণও কঠোর হচ্ছে। IEC 60034-30-1 IE1 থেকে IE4 শ্রেণীকে সংজ্ঞায়িত করে, এবং অনেক বাজারে এখন লাইন-ফেড মোটরগুলির জন্য IE3 বা আরও ভালো প্রয়োজন, যেখানে IE4 প্রিমিয়াম সেগমেন্টে বাড়ছে। সেই চাপ সরাসরি মূল সরবরাহ শৃঙ্খলে প্রবাহিত হয়: নিম্ন-ক্ষতি সিলিকন ইস্পাত, নিয়ন্ত্রিত বুর উচ্চতা, যাচাইকৃত ইন্টারলামিনার আবরণ এবং ধারাবাহিক স্ট্যাকিং গুণমান। ISO 9001 এবং IATF 16949-এর মতো মানগুলি ক্রেতাদের একটি সরবরাহকারীর প্রক্রিয়ায় সামঞ্জস্যতা নিরীক্ষা করার জন্য একটি বেসলাইন দেয়।
যান্ত্রিকভাবে, একটি আনয়ন মোটর একটি সাধারণ মেশিন। বৈদ্যুতিকভাবে, এটি আনয়ন ইভেন্টের একটি শৃঙ্খল: একটি ঘূর্ণন ক্ষেত্র, একটি প্ররোচিত বর্তমান, একটি বিরোধী শক্তি এবং একটি অবিচলিত স্লিপ যা বৈদ্যুতিক ইনপুটকে শ্যাফ্ট টর্কে রূপান্তর করে। যে কেউ এই মেশিনগুলির মধ্যে কোরগুলি নির্দিষ্ট করে, রক্ষণাবেক্ষণ করে বা সরবরাহ করে, সেই চেইনটি ভাল দক্ষতা এবং কম মোট খরচের জন্য সবচেয়ে দরকারী মানচিত্র৷
আপনার ইমেল ঠিকানা প্রকাশ করা হবে না. প্রয়োজনীয় ক্ষেত্রগুলি * চিহ্নিত করা হয়েছে
 Email: [email protected]
[email protected]
[email protected]
 টেলিফোন/ফোন:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
কপিরাইট © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
স্টেটর এবং রটার কোর প্রস্তুতকারক
