আর্মেচার ডিসি মোটর গাইড: ল্যামিনেশন, উইন্ডিংস এবং কোর অ্যাসেম্বলি চয়েস
একটি রূপান্তরকারী লাইন 1,800 rpm এ তিনটি 24 V স্থায়ী-চুম্বক DC গিয়ারমোটর চালায়। প্রায় 4,500 অপারেটিং ঘন্টায়, একটি ইউনিট ব্রাশ বাক্সগুলিতে দৃশ্যমানভাবে স্পার্কিং শুরু করে এবং একই লোডের অধীনে তার গতির প্রায় 6% হারায়। windings পরীক্ষা পরিষ্কার. ত্রুটিটি আর্মেচারে বসে: একটি খাঁজকাটা কমিউটেটর, একটি রটার স্ট্যাক একটি মিলিমিটারের কয়েকশত ভাগের একটি পুনঃনির্মাণের পর থেকে চলমান, এবং তাদের মুখের সবেমাত্র 60% উপর বিছানা ব্রাশ করে।
প্রথম উপসংহার: আর্মেচার হল ঘূর্ণায়মান উইন্ডিং অ্যাসেম্বলি যা কারেন্ট বহন করে, ফিল্ড ফ্লাক্সকে কেটে দেয় এবং টর্ক তৈরি করে। কমিউটেটর এবং ব্রাশগুলিই সেই কারেন্টকে সঠিক দিকে প্রবাহিত করে যখন রটার ঘুরতে থাকে। একটি ডিসি মেশিনে এই অংশগুলি একসাথে বিচার করা হয়, একবারে একটি নয়। আঁটসাঁট বুর এবং ঘনত্বের সীমাতে রাখা একটি ল্যামিনেশন স্ট্যাকের মূল্য সামান্য যদি কমিউটেটর গোলাকার বাইরে থাকে এবং একটি নিখুঁত কমিউটেটর ইন্টারলামিনার শর্টস পূর্ণ একটি স্ট্যাক উদ্ধার করতে পারে না।
একটি ডিসি মোটরের আর্মেচার সাইডের একটি ব্যবহারিক দৃষ্টিভঙ্গি হল: ম্যাগনেটিক সার্কিট, ওয়াইন্ডিং, কম্যুটেশন লিমিট এবং নমুনা লেমিনেশন থেকে সিরিজ ডেলিভারি পর্যন্ত কোরটি আসলে কীভাবে কেনা হয়।
আর্মেচার কীভাবে টর্ক তৈরি করে এবং কোথায় কম্যুটেশন কামড় দেয়
দুটি সম্পর্ক ব্রাশ করা ডিসি মোটরের বেশিরভাগ বেঞ্চ পরিমাপ ব্যাখ্যা করে এবং উভয়ই সরাসরি আর্মেচারের দিকে নির্দেশ করে।
- টর্ক: T ≈ k · Φ · Ia, ফিল্ড ফ্লাক্স আর্মেচার কারেন্ট দ্বারা গুণিত।
- ব্যাক EMF: E ≈ k · Φ · ω, যা গতির সাথে বৃদ্ধি পায় এবং প্রদত্ত সরবরাহ ভোল্টেজে চলমান কারেন্ট সেট করে।
- বর্তমান পথ: সরবরাহ, ব্রাশ, কমিউটার সেগমেন্ট, আর্মেচার কয়েল, রিটার্ন ব্রাশ।
- পরিবর্তন: প্রতিটি কয়েল চৌম্বকীয় নিরপেক্ষ অতিক্রম করে কমিউটেটর কয়েল কারেন্টকে বিপরীত করে, তাই সরবরাহ ডিসি হওয়া সত্ত্বেও কয়েল কারেন্ট বিকল্প হয়।
- আর্মেচার প্রতিক্রিয়া: আর্মেচারের নিজস্ব ম্যাগনেটোমোটিভ বল প্রধান ক্ষেত্রটিকে কাত করে এবং দুর্বল করে এবং নিরপেক্ষ অক্ষকে সরিয়ে দেয়। উচ্চ স্রোতে এটি অনুগামী ব্রাশের প্রান্তে স্পার্কিং এবং প্রতি অ্যাম্পিয়ারে টর্কের একটি ছোট ক্ষতি হিসাবে প্রদর্শিত হয়।
ম্যাগনেটিক সার্কিট
রটার এবং স্টেটর ল্যামিনেশনগুলি অমুখী বৈদ্যুতিক ইস্পাত থেকে স্ট্যাক করা হয়, সাধারণত 0.35 মিমি বা 0.50 মিমি। থিনার গেজ এডি-কারেন্ট লস কম করে কিন্তু স্ট্যাকিং ফ্যাক্টর কমায় এবং প্রতি কিলোগ্রাম খরচ বাড়ায়, তাই এটি খুব কমই একটি বিনামূল্যের উন্নতি।
উইন্ডিং
কপার ফিল, তারের গেজ এবং শেষ-টার্ন দৈর্ঘ্য I²R ক্ষতি সেট করে। ইনসুলেশন ক্লাস F বা H সেট করে যে আপনি কতটা তাপীয় মার্জিন ব্যবহার করতে পারবেন তা উইন্ডিং সীমিত অংশ হওয়ার আগে।
কম্যুটেশন
ব্রাশের গ্রেড, স্প্রিং প্রেসার, কমিউটেটর এক্সেন্ট্রিসিটি এবং আন্ডারকাট ডেপথ স্পার্কিং নির্ধারণ করে। মোটামুটি 0.02 মিমি অতিক্রম করে রানআউট সাধারণত একটি ব্যর্থতা হিসাবে প্রদর্শিত হওয়ার অনেক আগে ব্রাশের শব্দ হিসাবে দেখায়, যে কারণে উপরের ত্রুটিটি 500-এর পরিবর্তে 4,500 ঘন্টায় সনাক্ত করা যায়।
আর্মেচার ভোল্টেজ বা ফিল্ড কন্ট্রোল: আপনি কেনার আগে সিদ্ধান্ত নিন
গতি পরিসীমা একটি নিয়ন্ত্রণ সিদ্ধান্ত, কিন্তু এটি আর্মেচার ডিজাইনকে সীমাবদ্ধ করে। আর্মেচার ভোল্টেজ কন্ট্রোল, বেস স্পিডের নিচে ব্যবহৃত হয়, মোটামুটি ধ্রুবক টর্ক এবং প্রশস্ত টার্নডাউন সরবরাহ করে — কনভেয়র, ফিড রোল এবং পজিশনিং অক্ষের জন্য স্বাভাবিক পছন্দ। ক্ষেত্র দুর্বল হওয়া, বেস গতির উপরে ব্যবহৃত, মোটামুটিভাবে স্থির শক্তি সরবরাহ করে, কিন্তু কম্যুটেশন মার্জিন ফ্লাক্স ড্রপ হিসাবে পড়ে এবং ক্ষেত্র সরবরাহকে লোডের অধীনে স্থিতিশীল থাকতে হয়।
20 kHz এবং তার উপরে PWM ড্রাইভগুলি বর্তমান লহরকে ধরে রাখে এবং এর সাথে আসা অতিরিক্ত আর্মেচার হিটিং, ছোট; এর নীচে, ডেটাশিট নম্বর ধরে রাখার পরিবর্তে প্রকৃত ক্যারিয়ার ফ্রিকোয়েন্সিতে ব্রাশ এবং মূল ক্ষতি পরীক্ষা করুন। সিরিজ-ক্ষত মোটরকে একইভাবে ক্ষেত্র-দুর্বল করা যায় না, কারণ ক্ষেত্র এবং আর্মেচার একই স্রোত ভাগ করে। সিরিজ-রেটেড ড্রাইভ বা রেজিস্ট্যান্স কন্ট্রোল ব্যবহার করুন, এবং স্বীকার করুন যে গতি নিয়ন্ত্রণ নরম হবে।
রটার স্ট্যাক তৈরি করার তিনটি উপায় এবং প্রতিটির খরচ কত
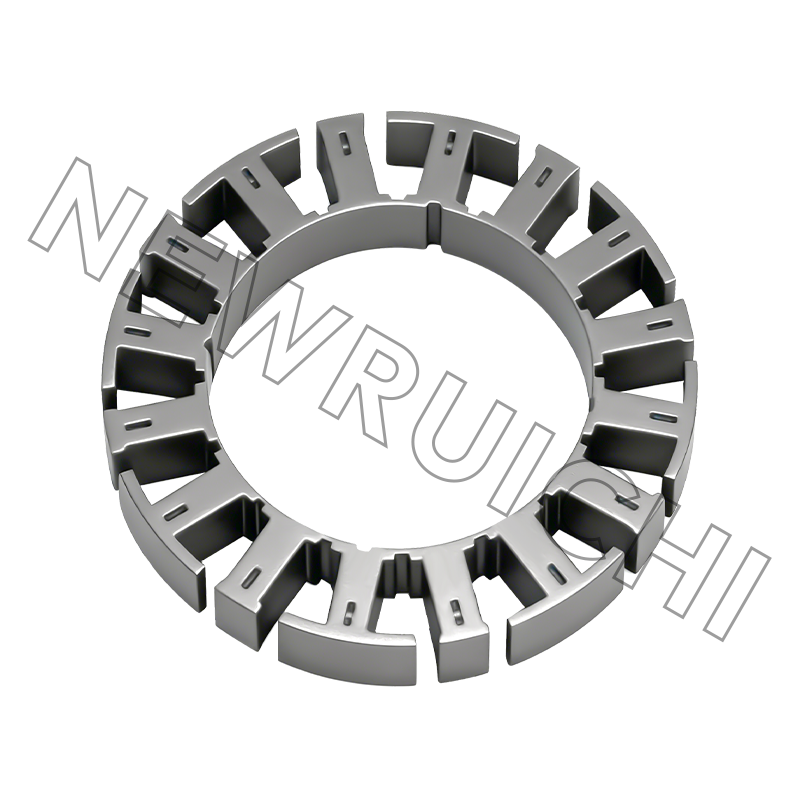
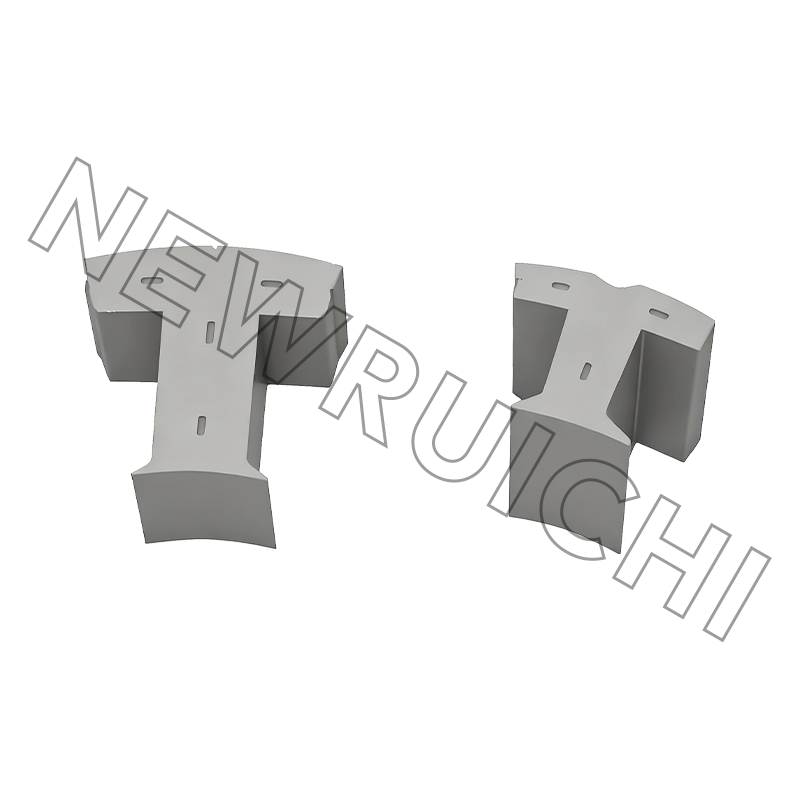
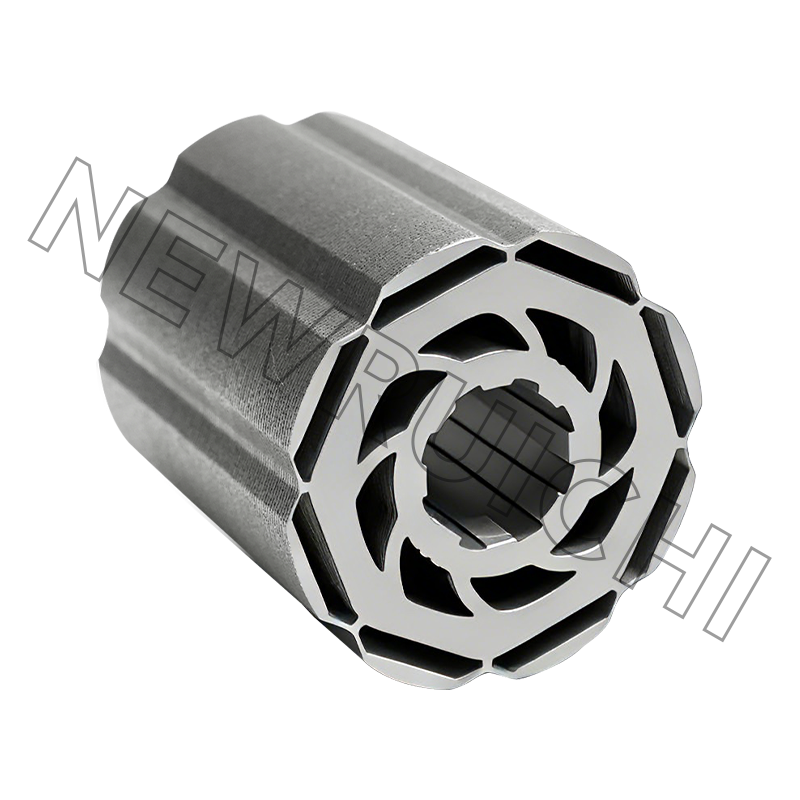
বাণিজ্য বন্ধ বিমূর্ত নয়. একটি ইন্টারলকড স্ট্যাক টুলিংয়ের অর্থ সাশ্রয় করে, কিন্তু খাঁজগুলি স্থানীয় স্যাচুরেশন এবং ধাতু থেকে ধাতু যোগাযোগ তৈরি করে। একটি আঠালো-বন্ডেড স্ট্যাক অন্তরণ আবরণকে অক্ষত রাখে এবং সাধারণত ফিক্সচার এবং নিরাময়ের সময়ের মূল্যে সর্বনিম্ন মূল ক্ষতি পরিমাপ করে। ঢালাই করা স্ট্যাকগুলি মাঝখানে বসে এবং বেছে নেওয়া হয় যখন একটি দীর্ঘ স্ট্যাকের যান্ত্রিক অখণ্ডতা কয়েক ওয়াটের চেয়ে বেশি গুরুত্বপূর্ণ। যেখানে ইন্টারলক জ্যামিতি হল সিদ্ধান্তকারী ফ্যাক্টর, এর আচরণ ইন্টারলক করা স্তরিত কোর নির্ভুল সমাবেশে অঙ্কন হিমায়িত হওয়ার আগে পর্যালোচনা করা মূল্যবান।
যদি নকশাটি এখনও খোলা থাকে, তাহলে ড্রয়িংয়ের জন্য রটার এবং স্টেটর ল্যামিনেশন কেনা একটি ডাই করার আগে স্ট্যাক বিল্ডের তুলনা করার দ্রুততম উপায়।
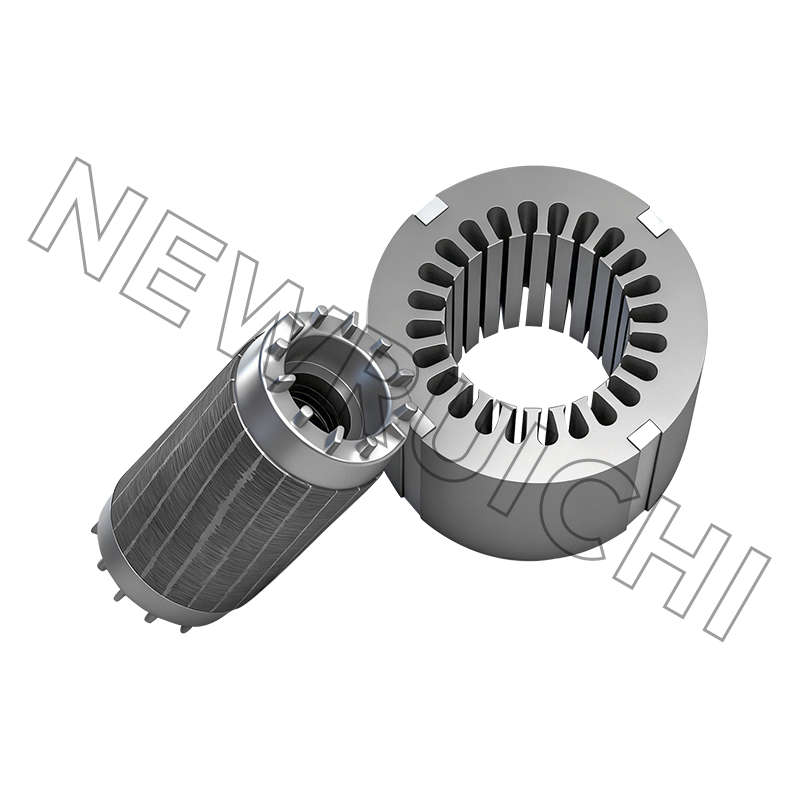
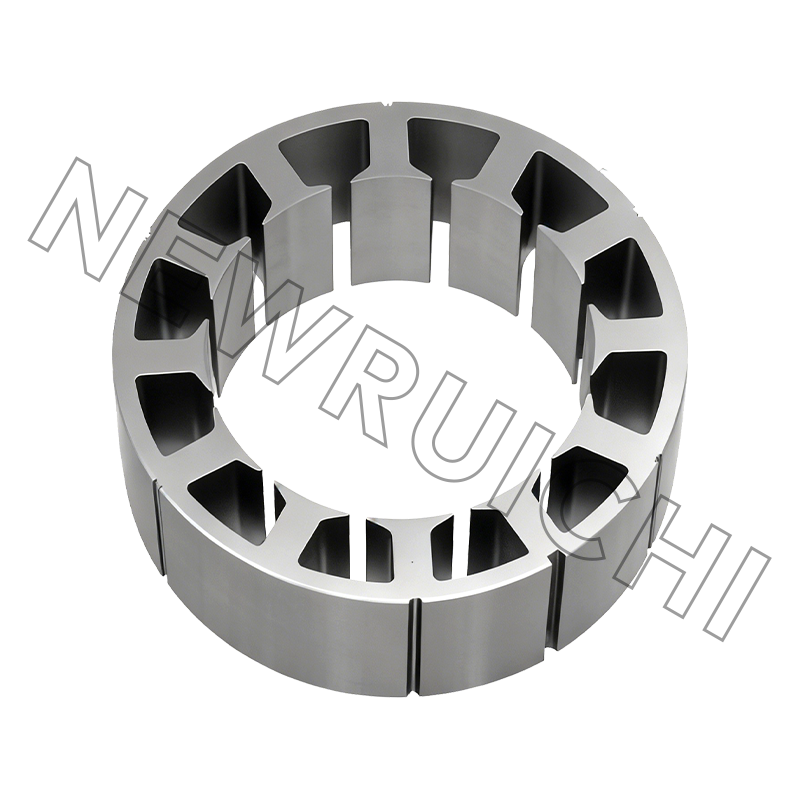
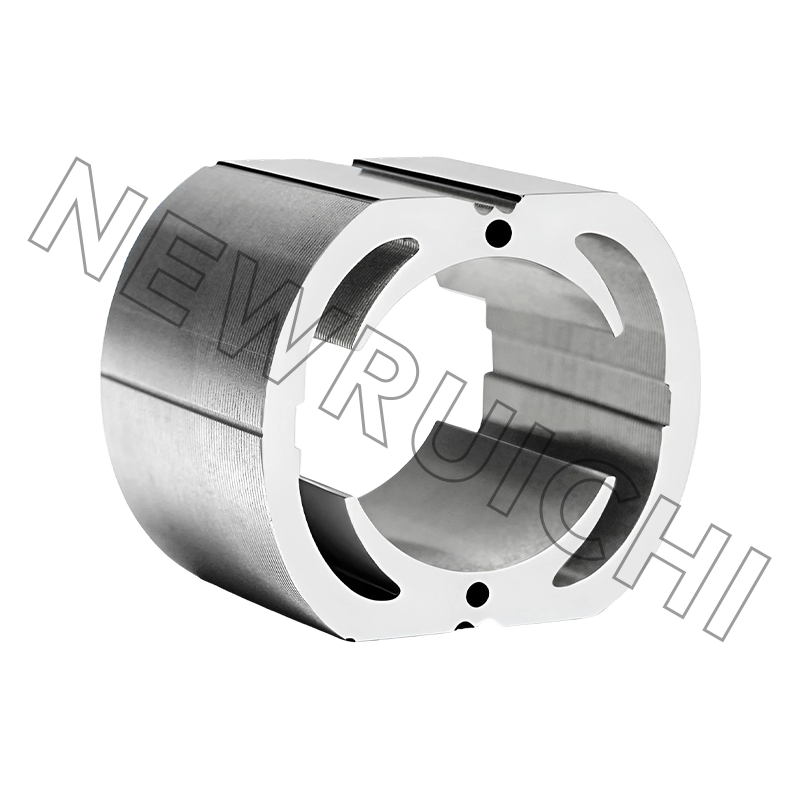
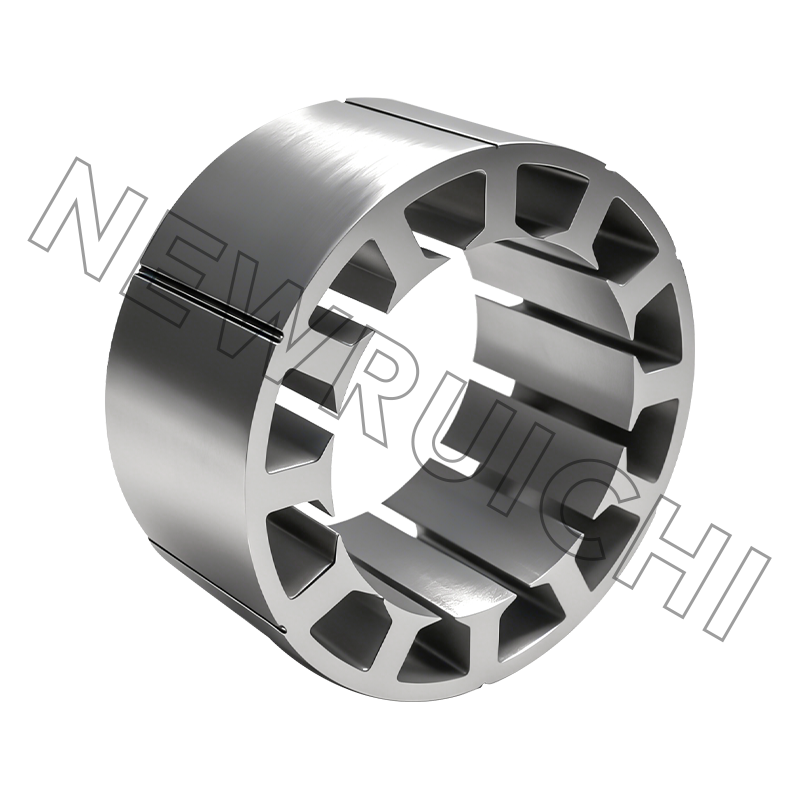
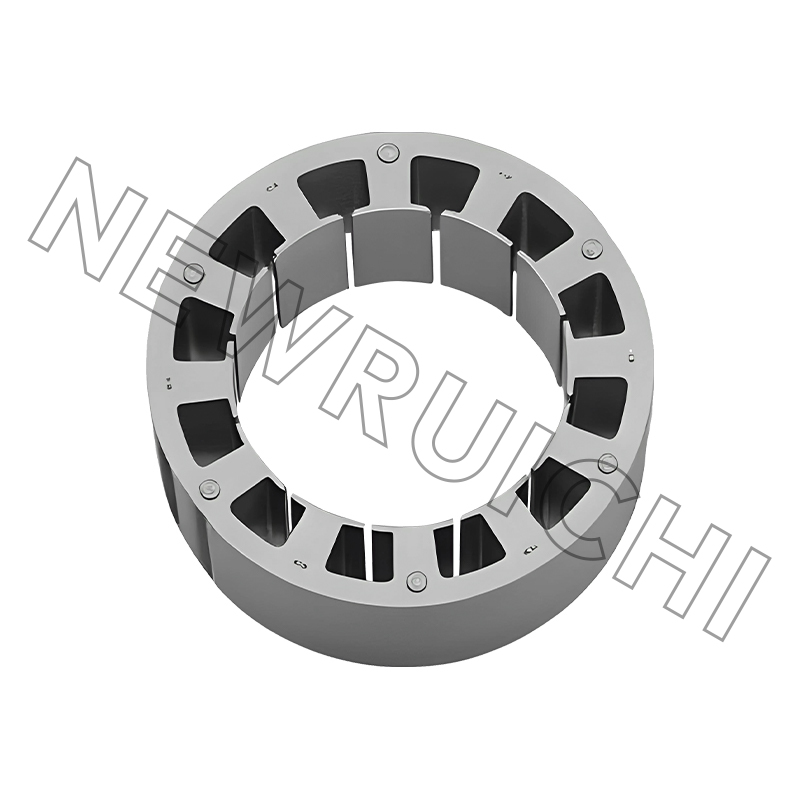 ডিসি মোটর স্টেটর এবং রটার ল্যামিনেশন কাস্টম স্টেটর এবং রটার ল্যামিনেশন টুলিং প্রতিশ্রুতির আগে ডিজাইন-স্টেজ স্ট্যাকের তুলনা সমর্থন করে, চৌম্বকীয় ক্ষতি এবং সমাবেশ ফিট মূল্যায়নে সহায়তা করে। পণ্য দেখুন →
ক্ষতিগুলি আপনি ডেটাশিটে খুঁজে পাবেন না
একটি ডেটাশিট একটি অপারেটিং পয়েন্টে একটি দক্ষতার চিত্র দেয়। ক্ষতির প্রক্রিয়ার মধ্যে বিভাজনই নির্ধারণ করে যে আর্মেচার অর্ধেক লোডে উষ্ণ হয় নাকি 80% রেটিং এ অতিরিক্ত গরম হয়।
রেটেড লোডে একটি ছোট ব্রাশ করা ডিসি মোটরের নির্দেশক বিভক্ত; প্রকৃত শেয়ার ফ্লাক্স ঘনত্ব, গতি এবং ব্রাশ গ্রেডের সাথে স্থানান্তরিত হয়।
কারেন্টের বর্গের সাথে তামার ক্ষয় স্কেল, তাই 10% ওভারলোড উইন্ডিংয়ে মোটামুটি 21% বেশি তাপ যোগ করে। এই কারণেই লেবেলে মুদ্রিত বর্তমান সময়ে ব্রাশ এবং উইন্ডিং ব্যর্থতা খুব কমই ঘটে। মূল ক্ষতি ফ্লাক্সের ঘনত্ব, স্টিল গেজ এবং ইন্টারলামিনার শর্টের সংখ্যা দ্বারা স্থির করা হয়, যার অর্থ স্ক্র্যাচ করা আবরণ সহ একটি স্ট্যাক কোনও লোড ছাড়াই গরম হয়ে যায় — একটি দরকারী ডায়াগনস্টিক যখন একটি একত্রিত মোটর গরম হয়ে যায়।
যেখানে ব্রাশড ডিসি আর্মেচারস এখনও জয়ী
ব্রাশড ডিসি সর্বত্র উত্তরাধিকার নয়। এটি ধরে রাখে যেখানে একটি দুই-তারের সংযোগ, উচ্চ স্টার্টিং টর্ক এবং একটি কম খরচের ড্রাইভ পর্যায়ক্রমিক ব্রাশ রক্ষণাবেক্ষণের চেয়ে বেশি।
সাধারণ ব্রাশড ডিসি আর্মেচার চাহিদার ইঙ্গিতমূলক বিভাজন, বাজার অধ্যয়ন নয়।
প্রতিটি সেগমেন্ট আর্মেচারকে আলাদাভাবে চাপ দেয়। স্বয়ংচালিত সহায়কগুলি তাপীয় সাইকেল চালানো এবং কম্পনকে শাস্তি দেয়, চিকিৎসা এবং গতিশীলতা ইউনিটগুলি শাব্দিক শব্দ এবং কমিউটেটর ফিল্ম স্থিতিশীলতাকে শাস্তি দেয় এবং পাওয়ার টুলগুলি সর্বোচ্চ কারেন্টকে শাস্তি দেয়। স্টিলের গ্রেড বা বিল্ড পদ্ধতিতে পরিবর্তন ছাড়াই একটি স্ট্যাক যা একটির জন্য খুব কমই উপযুক্ত হয়।
মূল কেনা: সহনশীলতা, পরীক্ষা এবং আপনি যে ঝুঁকি বহন করেন
| চারিত্রিক | সাধারণ প্রয়োজন | কেন এটা গুরুত্বপূর্ণ |
|---|---|---|
| স্তরায়ণ burr উচ্চতা | 0.05 মিমি বা তার কম; টাইট স্ট্যাকের উপর 0.03 মিমি | burrs ছোট সংলগ্ন স্তরায়ণ এবং মূল ক্ষতি বাড়ায় |
| রটার ওডি এবং শ্যাফ্ট বোর | প্রতি অঙ্কন, সাধারণত ±0.05 মিমি | বায়ু ফাঁক এবং খাদ ফিট সেট; উদ্বেগজনকতা কম্পন হিসাবে দেখায় |
| স্ট্যাকের দৈর্ঘ্য | সাধারণত ±0.2 মিমি | একক থেকে ইউনিটে ফ্লাক্স এবং টর্ক ধ্রুবক পরিবর্তন করে |
| স্ট্যাকিং ফ্যাক্টর | বিল্ডের উপর নির্ভর করে 0.95 থেকে 0.98 | কম ফ্যাক্টর মানে একই টর্কের জন্য আরও তামা |
| ইন্টারলামিনার নিরোধক | কোন দৃশ্যমান আবরণ ক্ষতি | স্ক্র্যাচড লেপ শর্টস এবং স্থানীয় হট স্পট তৈরি করে |
| তির্যক কোণ | প্রতি অঙ্কন, সাধারণত একটি স্লট পিচ | ভুল স্কু কগিং টর্ক এবং শ্রবণযোগ্য শব্দ বাড়ায় |
| সমাবেশের পরে কমিউটার রানআউট | 0.02 মিমি বা আরও ভাল | সরাসরি স্পার্কিং এবং ব্রাশের জীবন নিয়ন্ত্রণ করে |
যেখানে ক্রয় ঝুঁকি আসলে অঙ্কন আপস্ট্রিম জমা হয়. আমরা দেখতে পাই বেশিরভাগ বিবাদের জন্য পাঁচটি ব্যর্থতা দায়ী:
- ইস্পাত গ্রেড বেশি ক্ষতি সহ একটি সস্তা নন-ওরিয়েন্টেড গ্রেডের পরিবর্তে।
- ওয়েল্ড স্প্যাটার বা রিস্ট্রাক ইন্টারলক যা স্ট্যাককে সমতল করে এবং ল্যামিনেশন ছোট করে।
- স্ট্যাক বন্ধন করার আগে বাল্ক হ্যান্ডলিং থেকে আবরণ ক্ষতি.
- উপাদান সরবরাহ করা হয় unannealed, যা একটি একক মাত্রা পরিবর্তন ছাড়াই মূল ক্ষতি উত্তোলন করে।
- একটি স্ট্যাকের ভিতরে প্রচুর মিশ্রিত করা হয়েছে, বর্তমান ড্রতে ইউনিট-টু-ইউনিট স্ক্যাটার হিসাবে দেখানো হচ্ছে।
ভলিউম প্রোগ্রামগুলির জন্য, আলগা শীটগুলির পরিবর্তে একটি সমাপ্ত স্ট্যাক কেনা সেই ঝুঁকিগুলি সরবরাহকারীর কাছে নিয়ে যায় এবং আপনার সমাবেশ লাইন থেকে স্ট্যাক-দৈর্ঘ্যের বৈচিত্র্যকে সরিয়ে দেয়।
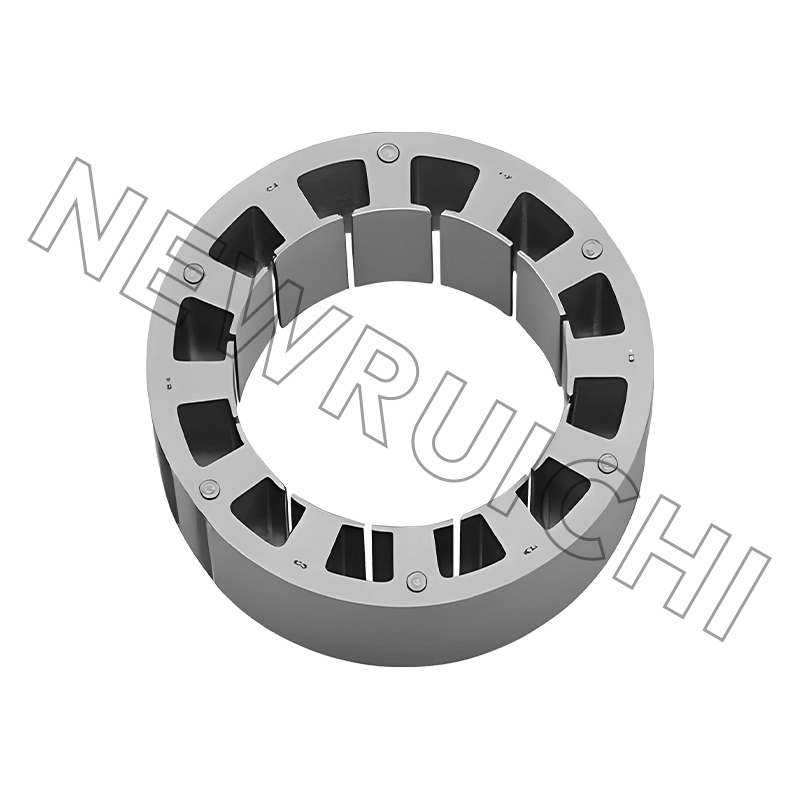 ডিসি মোটর স্টেটর এবং রটার কোর অ্যাসেম্বলি সমাপ্ত স্তরিত কোর সমাবেশগুলি সরবরাহকারীর কাছে স্ট্যাকিং ঝুঁকি স্থানান্তর করে এবং সমাবেশ লাইনে স্ট্যাক-দৈর্ঘ্যের বৈচিত্র্য হ্রাস করে ভলিউম মোটর প্রোগ্রামগুলির জন্য উপযুক্ত। পণ্য দেখুন →
নমুনা থেকে সিরিজ পর্যন্ত: একটি ক্রম যা ধরে
1. অঙ্কন এবং ইস্পাত পর্যালোচনা.
কোনো উপাদান কাটার আগে গেজ, গ্রেড, আবরণ ওজন এবং স্ট্যাক বিল্ড নিশ্চিত করুন।
2. লেজার কাটা নমুনা.
কয়েকশ টুকরো, কোন টুলিং নেই, যখন ডিজাইনটি চলমান থাকে তখন বিতরণ করা হয়।
3. স্ট্যাক এবং বন্ড ট্রায়াল।
অঙ্কনের বিপরীতে স্ট্যাকিং ফ্যাক্টর এবং স্ট্যাকের দৈর্ঘ্য পরিমাপ করুন।
4. ফিট, স্পিন এবং তাপীয় পরীক্ষা।
এয়ার গ্যাপ, রানআউট, রেটেড লোডে তাপমাত্রা বৃদ্ধি এবং কমিউটারে ব্রাশের আচরণ।
5. ভলিউম টুলিং।
স্ট্যাম্পিং ডাই বা লেজার ব্যাচ, যেটি পরিমাণ এবং পরিবর্তনের ঝুঁকির সাথে মেলে।
6. প্রথম নিবন্ধ এবং ডকুমেন্টেশন.
মাত্রিক প্রতিবেদন, উপাদান শংসাপত্র, এবং PPAP যেখানে প্রোগ্রামটি স্বয়ংচালিত।
লেজার দ্বারা কাটা নমুনাগুলি আপনাকে ডাই করার আগে স্টিলের গ্রেড পরিবর্তন পরীক্ষা করতে দেয়। একটি 0.35 মিমি গ্রেড যা কম মূল ক্ষতি পরিমাপ করে তা প্রতি কিলোগ্রাম অতিরিক্ত খরচকে ন্যায্যতা দিতে পারে বা নাও করতে পারে, এবং একটি স্ট্যাক ট্রায়াল এক সপ্তাহের পরিবর্তে এক সপ্তাহের মধ্যে সেই প্রশ্নের উত্তর দেয়।
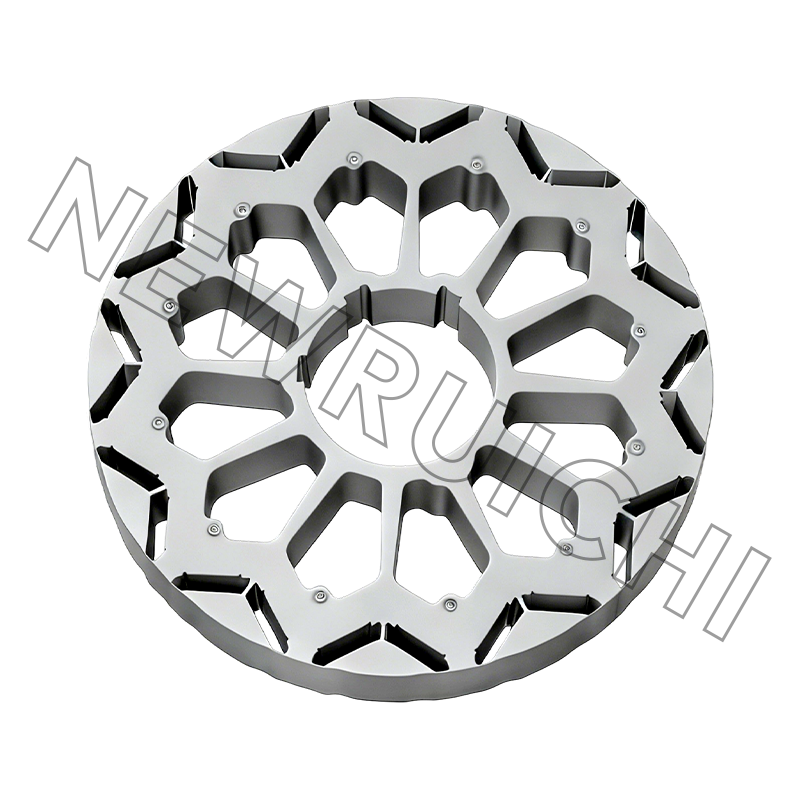
 লেজার-কাট স্টেটর এবং রটার ল্যামিনেশন নমুনা কাস্টম লেজার-কাট ল্যামিনেশন নমুনাগুলি মরা প্রতিশ্রুতি এবং ভলিউম উত্পাদনের আগে প্রাথমিক মোটর ডিজাইন চেক এবং ইস্পাত-গ্রেড ট্রায়াল সমর্থন করে। পণ্য দেখুন →
নমুনা পর্যায় পেরিয়ে, ল্যামিনেশন এবং কোর ম্যানুফ্যাকচারিং রুট — স্টিল স্লিটিং, স্ট্যাম্পিং বা লেজার কাটিং, যেখানে নির্দিষ্ট করা আছে অ্যানিলিং, ইন্টারলক, আঠালো বা ওয়েল্ড দ্বারা স্ট্যাকিং, এবং চূড়ান্ত পরিদর্শন — যেখানে ডেলিভারির তারিখ জিতে বা হারানো হয়। এটি প্রথম ক্রয় আদেশের আগে সরবরাহকারীর সাথে একবার প্রবাহিত হওয়া মূল্যবান, পরে নয়।
রক্ষণাবেক্ষণ এবং কমপ্লায়েন্স নোট
- প্রত্যাশিত পরিধান জীবনের অর্ধেক ব্রাশ পরিদর্শন করুন, ব্যর্থতায় নয়।
- একটি ইউনিফর্ম চকোলেট-রঙের কমিউটার ফিল্ম স্বাস্থ্যকর; প্যাচি ফিল্ম দূষণ বা ভুল ব্রাশ গ্রেড নির্দেশ করে।
- স্পেসিফিকেশনে বসন্ত চাপ রাখুন। নিম্নচাপ কমিউটারকে চকচক করে, উচ্চ চাপ দ্রুত ব্রাশ পরিধান করে।
- বায়ু নিরোধক সঙ্গে সামঞ্জস্যপূর্ণ একটি দ্রাবক সঙ্গে পরিষ্কার; কার্বন ধূলিকণা সঞ্চালন করে।
- স্তুপীকৃত কোরগুলি শুকনো এবং মোড়ানো সংরক্ষণ করুন, কারণ ইন্টারলামিনার মরিচা ঠিক একটি বৈদ্যুতিক শর্টের মতো আচরণ করে।
কমপ্লায়েন্সের দিক থেকে, স্বয়ংচালিত প্রোগ্রামগুলির জন্য মোটর কোরগুলি সাধারণত একটি IATF 16949 মানের সিস্টেমের মধ্যে, ISO 9001 এর অধীনে সাধারণ শিল্প কোর এবং ISO 3834 এর অধীনে ঢালাই করা ফ্রেম এবং বেসগুলির মধ্যে থাকে, ISO 14001 অনুসরণ করে পরিবেশগত ব্যবস্থাপনার সাথে। এই শংসাপত্রগুলি কাগজের মতো কম এবং আরও বেশি কারণ কারণ প্রথম-নিবন্ধ এবং সার্টিফিকেট রিপোর্ট ছাড়াই সার্টিফিকেট পরিবর্তন করা হয় না।
এর কোনোটাই আর্মেচারকে জটিল করে তোলে না। এটি এটিকে নির্দিষ্ট করে তোলে: স্টিল গ্রেড, স্ট্যাক বিল্ড, বুর লিমিট, কমিউটার রানআউট। এই চারটি মীমাংসা করুন এবং 4,500-ঘন্টা স্পার্কিং সমস্যাটি একটি রহস্য হওয়া বন্ধ করে দেয়৷
আপনার ইমেল ঠিকানা প্রকাশ করা হবে না. প্রয়োজনীয় ক্ষেত্রগুলি * চিহ্নিত করা হয়েছে
 Email: [email protected]
[email protected]
[email protected]
 টেলিফোন/ফোন:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
কপিরাইট © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
স্টেটর এবং রটার কোর প্রস্তুতকারক
